

공압 시스템은 현대 산업 자동화의 중추입니다. 공압 시스템의 작동 방식, 실패 지점, 최적화 방법을 이해하면 가동 중지 시간과 운영 비용을 직접적으로 줄일 수 있습니다. 이 가이드에서는 생산 환경의 실제 수치를 통해 핵심 구성 요소부터 성능 벤치마크까지 모든 내용을 다룹니다.
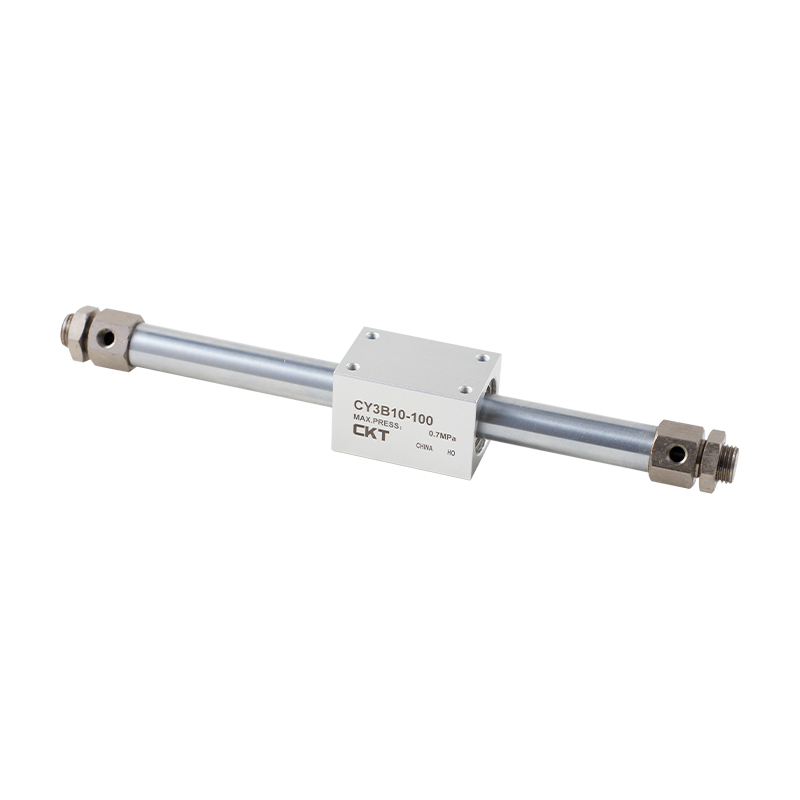
공압 시스템의 핵심 구성 요소 설명
압축기
로터리 스크류 압축기는 일관된 압력으로 지속적인 공기 흐름을 제공하기 때문에 산업 플랜트를 지배하고 있습니다. 일반적인 55kW 회전 나사 장치는 대략 다음과 같은 전력을 생성할 수 있습니다. 9~10m³/분의 자유 공기 7bar에서는 수십 개의 중간 크기 실린더에 동시에 전력을 공급할 수 있을 만큼 충분합니다. 왕복 피스톤 압축기는 소규모 작업장과 간헐적으로 사용하는 응용 분야에 일반적입니다.
에어 리시버
저장 탱크는 수요 급증을 완충하고 부하가 낮은 기간 동안 압축기가 꺼지도록 합니다. 경험상 법칙은 압축기 출력 m³/min당 리시버 용량 6~10리터 . 크기가 작은 리시버로 인해 압축기의 주기가 짧아지고 마모 및 에너지 소비가 최대 20% 증가합니다.
FRL 단위
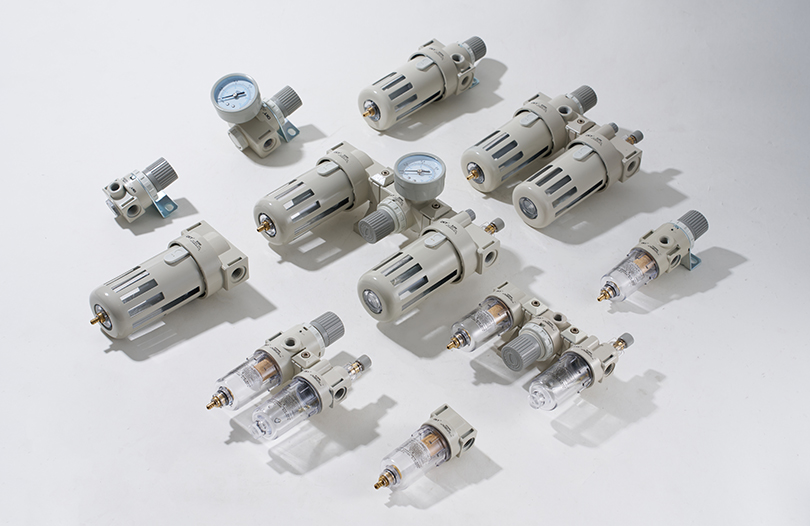
는 filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
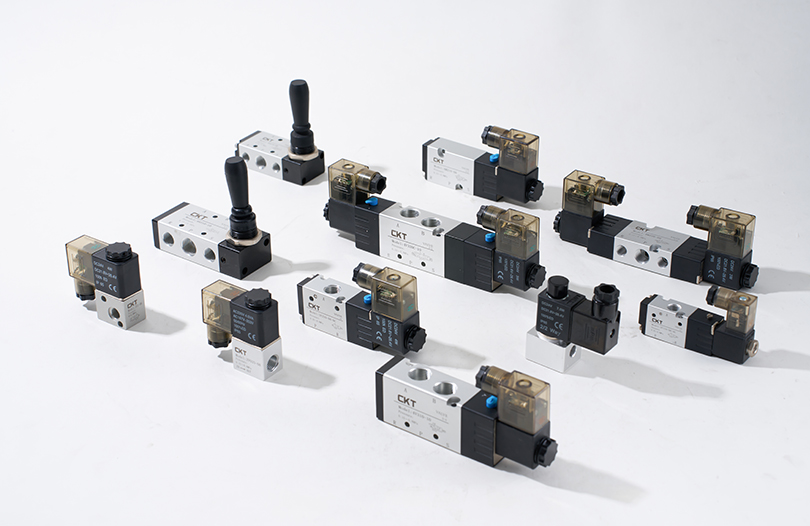
방향 제어 밸브
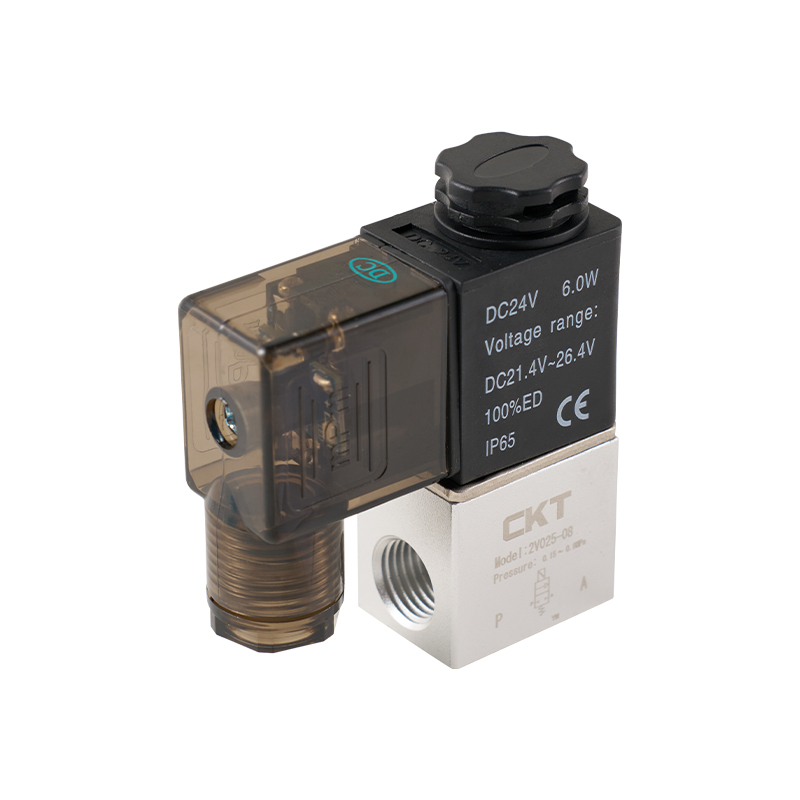
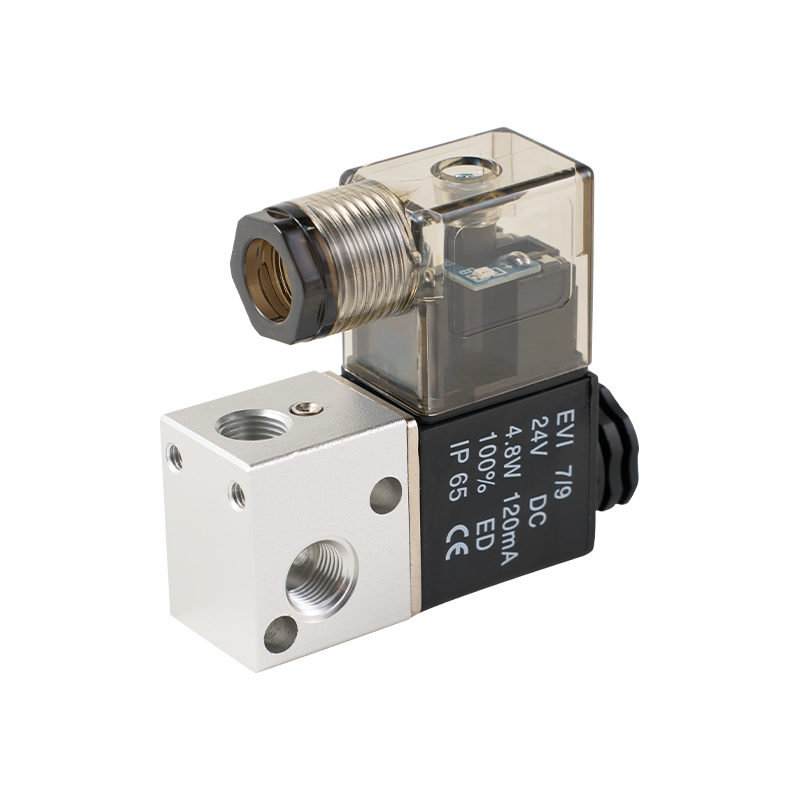
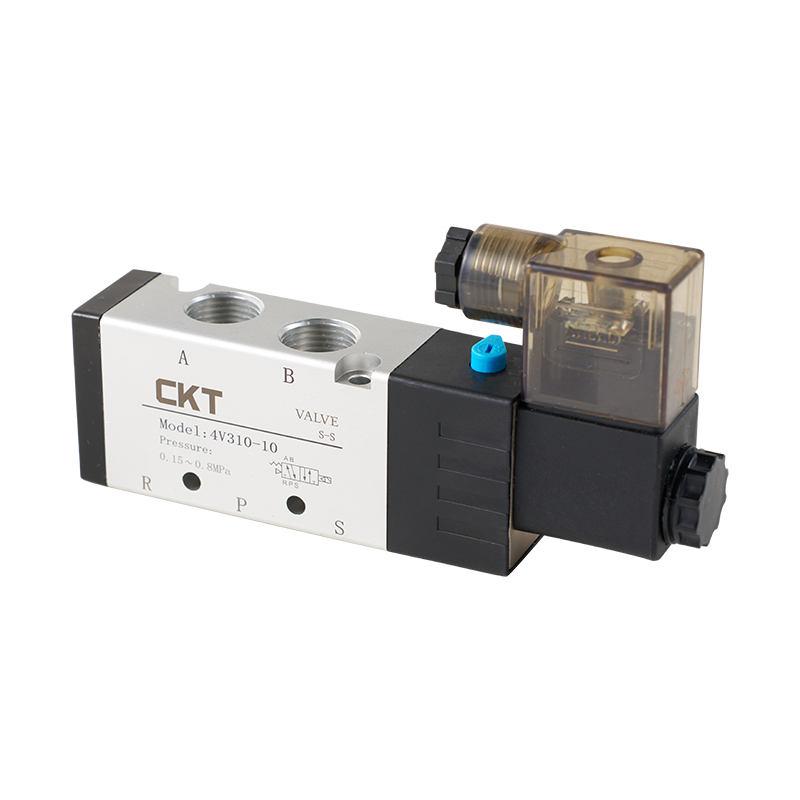
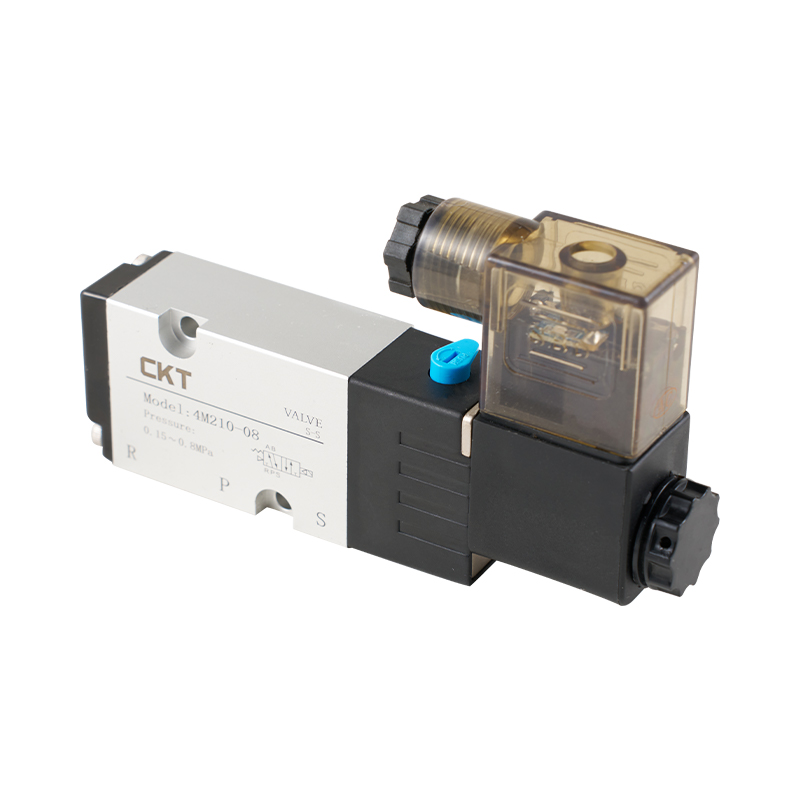
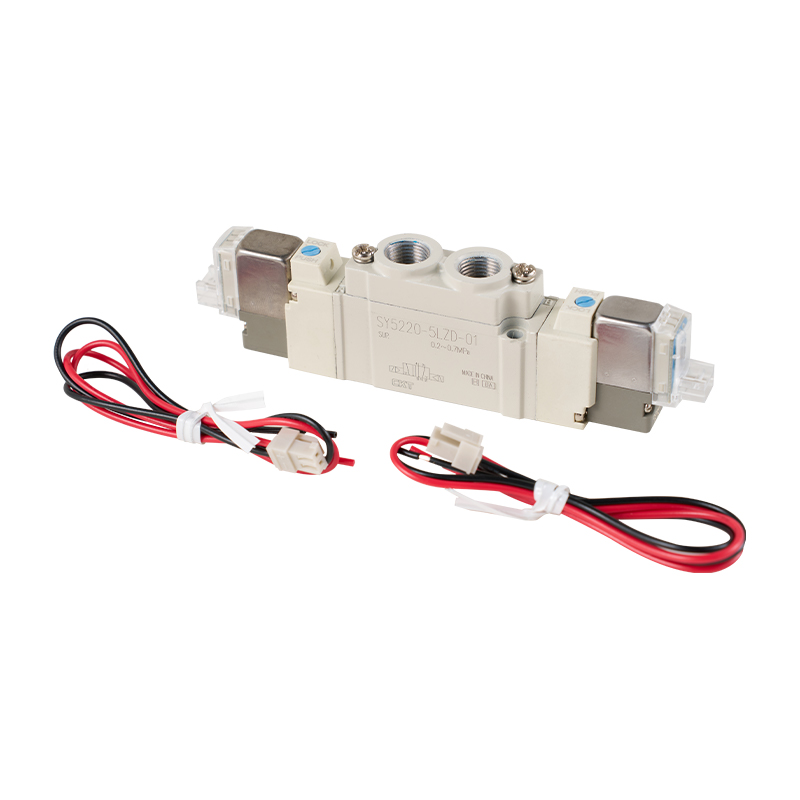
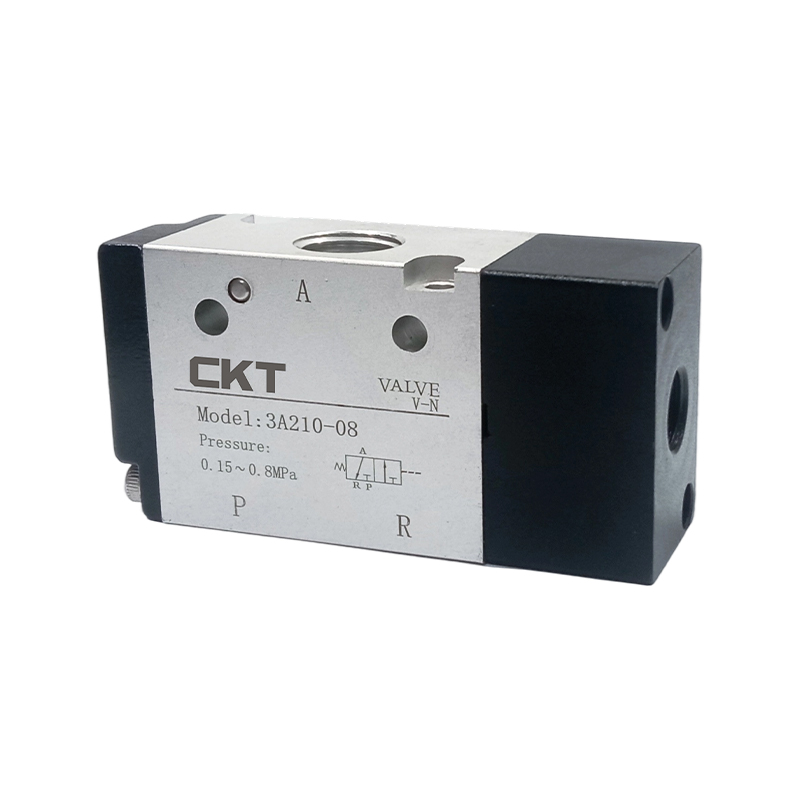
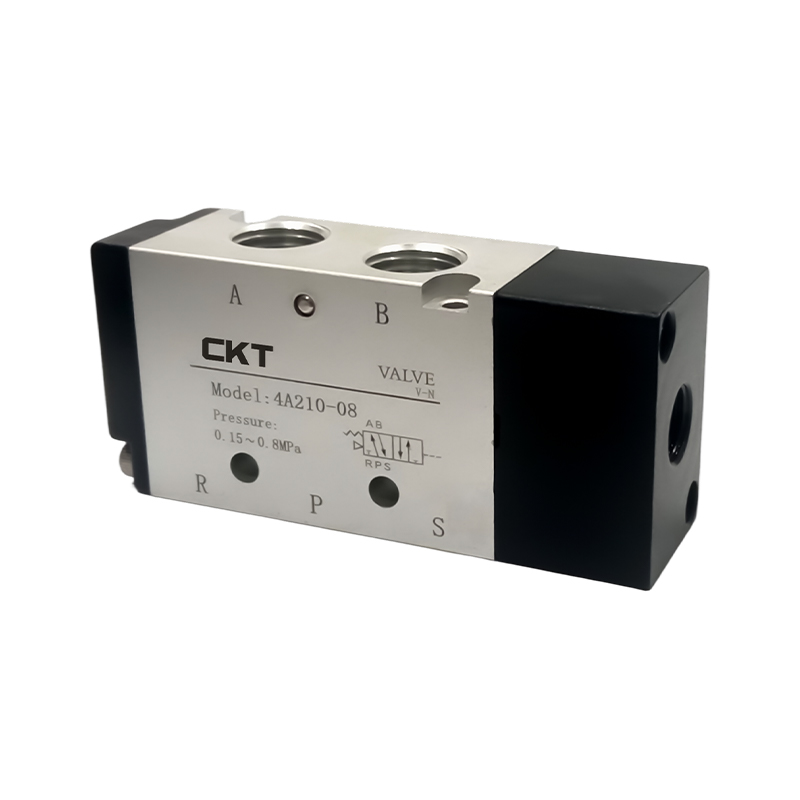
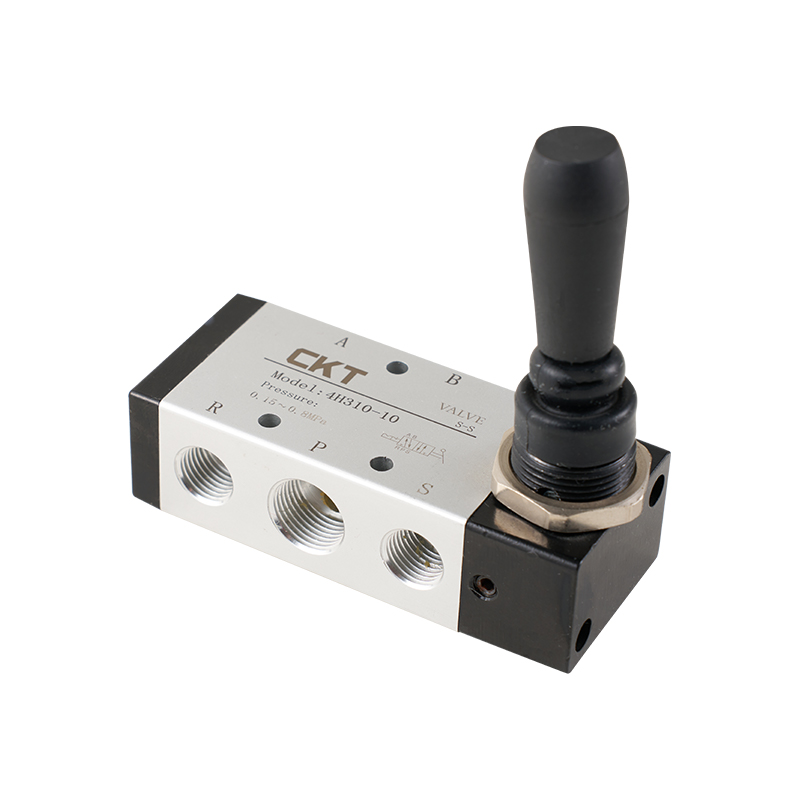
는se valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in 20밀리초 미만 , 고속 응용 분야에서 초당 10스트로크 이상의 사이클 속도를 가능하게 합니다. 밸브 크기 조정이 중요합니다. 크기가 작은 밸브는 액추에이터 속도와 힘을 제한하는 압력 강하를 생성합니다.
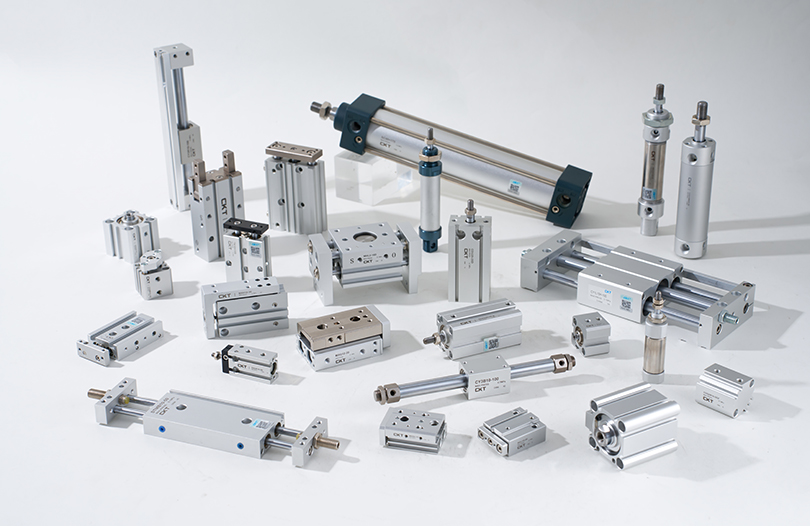
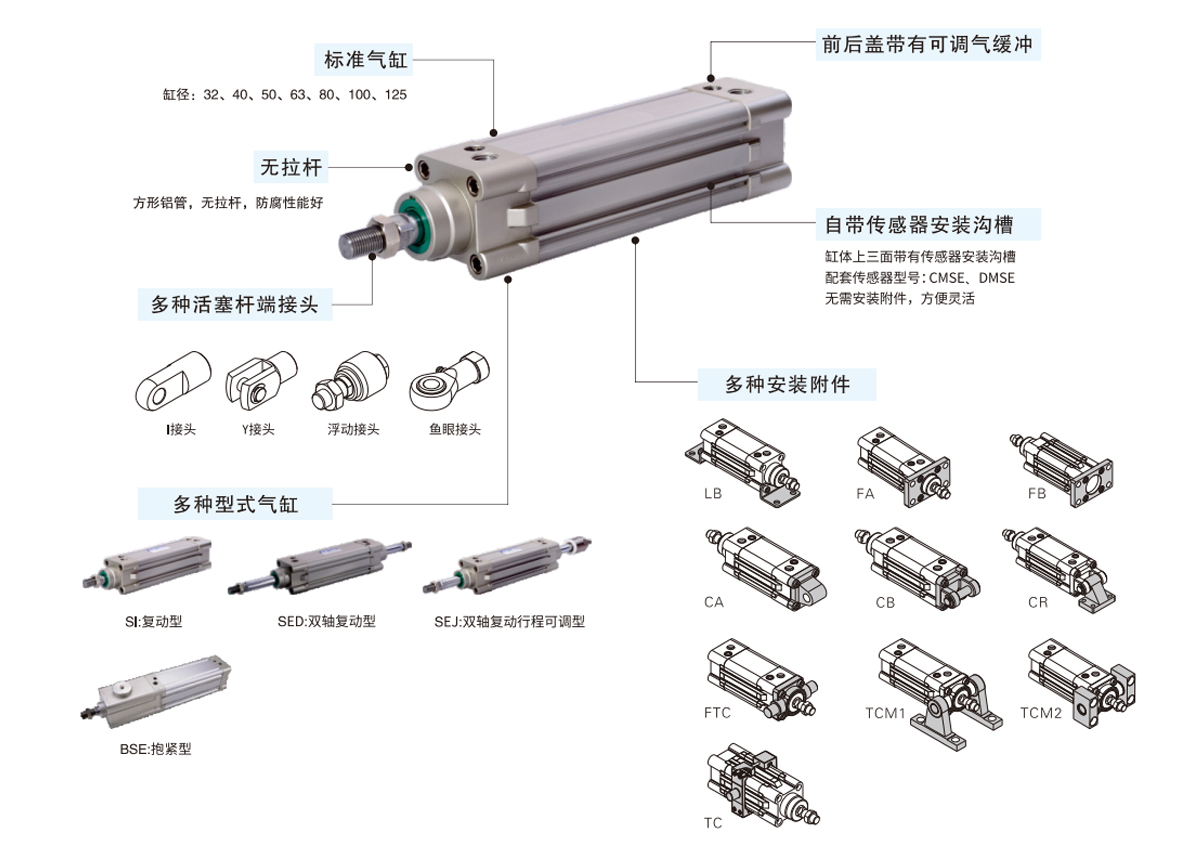
에어 실린더 종류 및 선택 기준
는 air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| 실린더 유형 | 보어 범위 | 스트로크 길이 | 일반적인 사용 | 6bar에서 강제 출력 |
|---|---|---|---|---|
| ISO 표준(복동식) | 12~320mm | 최대 2,000mm | 일반 자동화, 클램핑 | 68N – 483kN |
| 콤팩트/쇼트 스트로크 | 12~100mm | 1~50mm | 좁은 공간, 압박 | 68N – 47kN |
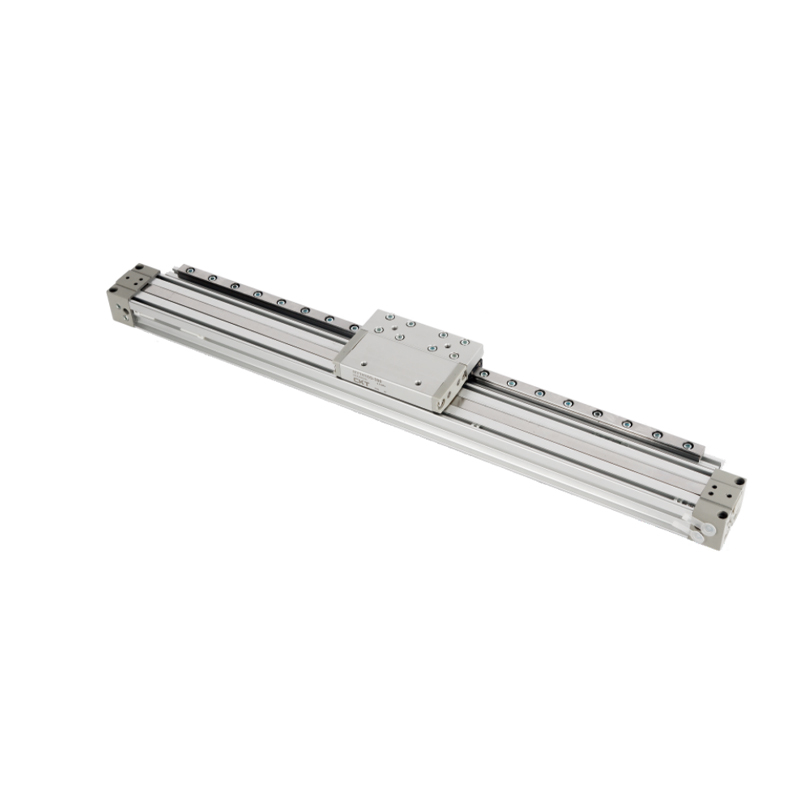
| 로드리스 실린더 | 16~80mm | 최대 10,000mm | 장거리 운송 | 120N – 30kN |
| 단동(스프링 리턴) | 6~125mm | 최대 200mm | 안전 장치 클램핑, 밸브 | 28N – 73kN(순) |
| 가이드 / 슬라이드 실린더 | 16~100mm | 최대 300mm | 측면 하중 적용 | 120N – 47kN |
| 로터리 액츄에이터 | 10~200mm 베인 | 90°~270° 회전 | 인덱싱, 터닝 | 0.3~500Nm 토크 |
실린더 내경 크기를 선택할 때 항상 25~30% 안전 마진 마찰, 회로의 압력 강하, 시간 경과에 따른 씰 마모를 설명하기 위한 이론적 힘 요구 사항을 초과합니다. 500N이 필요한 하중의 경우 시스템의 조절된 압력에서 최소 650N을 전달하는 보어를 선택하십시오.
스트로크 길이 선택은 필요한 이동 거리를 맞추는 것 이상으로 중요합니다. 긴 스트로크는 압축 하중 하에서 로드 좌굴 위험을 증가시킵니다. 약 300mm를 초과하는 스트로크에 대해서는 오일러의 좌굴 공식이나 제조업체의 하중 차트를 사용하십시오. 막대가 구부러지고 툴링이나 기계 프레임이 손상될 때까지 많은 엔지니어가 이를 무시합니다.
압력 조절이 전체 공압 시스템 성능에 미치는 영향
대다수의 시설에서는 대부분의 액추에이터가 5~6bar만 필요하지만 전체 플랜트 분배를 8bar 또는 10bar에서 실행합니다. 이 하나의 습관은 엄청난 양의 에너지를 낭비합니다. 시스템 압력이 1bar 감소할 때마다 압축기 에너지 소비량은 대략적으로 감소합니다. 6~8% . 압축 공기 에너지에 연간 $150,000를 지출하는 공장에서 중요하지 않은 회로의 온도를 8bar에서 6bar로 낮추면 연간 $18,000~$24,000를 절약할 수 있습니다.
는 solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
압력 강하: 소리 없는 성능 도둑
리시버 배출구와 공기 실린더 포트 사이의 압력 강하는 대부분의 공압 시스템 성능 문제가 발생하는 곳입니다. 1m 미만의 파이프, 날카로운 90도 엘보우, 모든 더러운 필터 요소가 저항을 추가합니다. 업계 목표는 압축기 출구에서 액추에이터까지의 총 압력 강하를 제한하는 것입니다. 0.5–1.0bar 이하 잘 관리되는 시스템에서.
과도한 압력 강하의 일반적인 원인:
- 녹, 스케일 또는 압축기 오일로 막힌 필터 요소 - 포화된 필터 전체의 차압만 0.8bar를 초과할 수 있습니다.
- 소형 주 분배 파이프 - 주 배관의 공기 속도가 6~8m/s를 초과하면 난류가 발생하고 상당한 압력 손실이 발생합니다.
- 튜브 내경보다 작은 내부 오리피스를 갖춘 빠른 연결 피팅
- 필요한 유량에 비해 크기가 작은 방향 제어 밸브(Cv 값 불일치)
- 누출 — 7bar에서 1mm 직경의 누출은 시간당 약 1.1m³/min의 자유 공기를 낭비합니다. 이는 여러 개의 표준 공기 실린더를 지속적으로 가동하기에 충분한 양입니다.
분배 네트워크 전반에 걸쳐 압력 조사를 실행하여 수신기, 각 기계 흡입 매니폴드 및 부하가 걸린 실린더 포트의 압력을 기록하면 손실이 발생하는 위치를 정확하게 알 수 있습니다. 이 작업은 하루도 채 걸리지 않으며 한 분기 이내에 회수되는 시정 조치를 일관되게 식별합니다.
압축 공기 품질 표준 및 이것이 실린더에 중요한 이유
는 ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| 품질 클래스 | 최대 입자 크기 | 압력 이슬점 | 최대 오일 함량 | 일반적인 응용 |
|---|---|---|---|---|
| 1등급 | 0.1미크론 | -70°C | 0.01mg/m³ | 의료, 반도체 |
| 2등급 | 1미크론 | -40°C | 0.1mg/m3 | 식품, 제약 포장 |
| 3등급 | 5미크론 | -20°C | 1mg/m3 | 일반 제조업 |
| 4등급 | 15미크론 | 3°C | 5mg/m3 | 중공업, 옥외 |
| 5급 | 40미크론 | 7°C | 25mg/m3 | 공압 공구, 블로잉 |
클래스 2 또는 3 서비스 등급의 정밀 공기 실린더를 통해 클래스 4 또는 5 공기를 작동시키면 씰 성능이 빠르게 저하됩니다. 습기 오염은 특히 심각합니다. 공기 실린더 배럴 내부의 응축수로 인해 녹이 발생하고 보어 표면에 흠집이 생기며 결국 밀봉이 실패하게 됩니다. 산업용 액추에이터 고장 모드에 대한 연구에서는 조기 고장의 40~60%가 오염된 공기 공급으로 인해 지속적으로 발생합니다. 기계적 과부하나 수명이 다한 마모보다는
냉동식 건조기는 클래스 3 및 4 애플리케이션을 위한 표준 솔루션입니다. 압축 공기 흐름을 약 3°C로 냉각시켜 습기가 응축되어 배출되도록 합니다. 흡착식 건조기는 클래스 1 및 2 응용 분야에 필요한 영하의 이슬점을 달성하지만 일반적으로 더 많은 에너지를 소비합니다. 압축기 출력의 15~20% 가열식 재생 장치의 경우.
공기 실린더의 올바른 크기 조정: 보어, 스트로크 및 속도 계산
보어 크기를 잘못 설정하는 것은 공압 시스템 엔지니어링에서 가장 흔하고 비용이 많이 드는 설계 오류 중 하나입니다. 너무 큰 실린더는 압축 공기를 낭비하고 과도한 쿠셔닝 문제를 야기합니다. 크기가 작은 제품은 부하가 걸리거나 씰 압력 한계 근처에서 작동합니다.
힘 계산
는 theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
여기서 F는 힘(뉴턴), P는 공급 압력(Pa), D는 보어 직경(미터)입니다. 6bar(600,000Pa)에서 63mm 보어 실린더의 경우:
F = 600,000 × (3.14159 × 0.063² / 4) = 600,000 × 0.003117 = 1,870N(약 190kgf)
후퇴 스트로크에서 로드는 일부 보어 영역을 이동시켜 힘을 줄입니다. 20mm 로드가 포함된 63mm 보어는 동일한 압력에서 수축 시 약 1,680N을 전달합니다. 이는 2방향 적용 시 고려해야 하는 10% 감소입니다.
속도 및 유속
실린더 속도는 단위 시간당 공급되는 공기량에 따라 달라집니다. 액추에이터 속도는 다음을 통해 계산됩니다.
Q = A × v × (P_abs / P_atm)
여기서 Q는 자유 공기 흐름(m³/s), A는 피스톤 면적, v는 원하는 피스톤 속도(m/s), P_abs는 절대 작동 압력입니다. 6bar 절대압에서 63mm 보어로 0.5m/s를 달성하려면 밸브와 튜브가 대략 통과해야 합니다. 23리터/분의 자유 공기 — 밸브 Cv 선택을 위한 유용한 벤치마크입니다.
쿠셔닝 요구 사항
0.2m/s 이상의 속도에서 공압 실린더는 피스톤, 로드 및 연결된 툴링에 대한 강한 충격 손상을 방지하기 위해 행정 끝 쿠션이 필요합니다. 내장된 조절 가능한 쿠션은 최대 약 0.5m/s의 중간 속도에서 작동합니다. 그 위에는 외부 유압식 충격 흡수 장치나 비례 밸브를 통한 프로그래밍 가능한 감속이 필요합니다. 1m/s의 속도로 이동하는 100mm 보어 실린더의 쿠션을 무시하면 다음을 초과하는 충격력이 발생할 수 있습니다. 3~5kN 엔드 캡에 — 대부분의 장착 하드웨어가 수천 사이클 이상을 견딜 수 있는 수준을 훨씬 뛰어넘습니다.
압축 공기 및 공압 시스템의 에너지 효율 전략
압축 공기는 종종 제조 분야에서 "제4의 유틸리티"라고 불리며 작업 단위당 기준으로 일관되게 가장 비싼 유틸리티입니다. 압축 공기 시스템의 전기-기계 작업 변환 효율은 일반적으로 10~15% 직접 전기 모터 구동의 경우 85~90%인 것과 비교하여 액추에이터에서 발생합니다. 이는 에너지 최적화를 매우 중요하게 만듭니다.
1단계
실제 공기 소비량 측정
주 압축기 배출구와 각 주요 기계 그룹에 유량계를 설치합니다. 대부분의 공장에서는 기계의 20~30%가 생산량에 비해 불균형적으로 많은 양의 공기를 사용한다는 사실을 발견했습니다. 이는 실린더 크기 조정, 압력 감소 또는 프로세스 재설계의 우선순위 목표가 됩니다.
2단계
작업 압력 감소 및 적절한 크기 조정
실제 압력 요구 사항에 대해 모든 기계와 공기 실린더를 감사하십시오. 대형 실린더를 낮은 압력에서 올바른 크기의 실린더로 교체하십시오. 최소 요구 압력으로 설정된 사용 지점 조절기를 설치하십시오. 다양한 압력 요구 사항이 있는 시설에서는 최고 수요 압력에서 모든 것을 공급하는 대신 고압 및 저압 분배 링으로 분할하는 것을 고려하십시오.
3단계
압축기 열 회수
로터리 스크류 압축기는 대략적으로 거부됩니다. 입력 에너지의 80~90%가 열로 사용됨 압축 과정에서. 압축기 냉각 회로에 열 회수 시스템을 설치하면 공간 난방, 공정수 가열 또는 건조 응용 분야에 필요한 열 에너지를 포착합니다. 열 회수에 대한 투자 회수 기간은 일반적으로 1~3년입니다.
4단계
정속 압축기를 가변 속도 드라이브로 교체
가변 속도 드라이브(VSD) 압축기는 최대 속도로 로드 및 언로드하는 대신 실제 공기 수요에 맞게 모터 속도를 실시간으로 조절합니다. 수요가 변동하는 공장에서 VSD 압축기는 비용을 절감합니다. 압축기 에너지의 20~35% 고정 속도 장치와 비교. 손익분기점은 일반적으로 교대 근무의 상당 부분에 대해 시스템 활용도가 정격 용량의 80% 미만으로 떨어지는 경우입니다.
5단계
누출 감지 및 수리 프로그램 구현
초음파 누출 감지기는 최대 10미터 거리에서 배경 소음을 통해 누출을 식별할 수 있습니다. 누출에 태그를 지정하고, 유량을 정량화하고, 비용에 따라 우선순위를 지정하고, 수리 완료를 추적하는 구조화된 프로그램을 통해 일반적인 20~30% 손실률에서 그 이하로 누출을 지속적으로 감소시킵니다. 12개월 이내에 5~8% . 이것만으로도 추가 압축기 용량이 필요하지 않은 경우가 많습니다.
공압 시스템과 유압 시스템: 각각을 선택해야 하는 경우
공압 및 유압 시스템은 모두 유체 매체를 통해 힘을 전달하지만 각각의 특성이 특정 응용 분야에 더 적합합니다. 두 가지를 혼동하면 지나치게 엔지니어링되고 값비싼 시스템이 나오거나 성능이 저하되는 시스템이 됩니다.
특징
공압 시스템
유압 시스템
작동 압력
4~10bar(일반)
일반 100~700bar
강제 출력
최대 50kN까지 실용적
최대 몇 MN
속도
빠르다; 최대 3m/s 공통
보통; 일반 0.1~0.5m/s
위치 제어
어려움 (공기압축성)
우수(비압축성 유체)
오염 위험
낮음(공기 소진)
높음(오일 누출, 폐기)
유지 관리의 복잡성
더 낮은; 표준 기술
더 높음; 유체 분석이 필요함
설치비용
낮은
더 높음(저장소, 여과, 씰)
최고의 사용 사례
고속, 가벼운 힘에서 중간 정도의 힘, 깨끗한 환경
높은 힘, 정확한 포지셔닝, 중공업
실질적인 경계: 힘 요구사항이 대략적으로 초과되는 경우 50kN 또는 정확한 중간 스트로크 위치 유지가 필수인 경우 일반적으로 유압 장치가 더 나은 선택입니다. 해당 임계값 아래에서는 공압 시스템이 속도, 단순성, 청결성 및 총 시스템 비용 절감 측면에서 승리합니다. 유압 프레스의 공압식 클램프와 같은 많은 하이브리드 응용 분야에서 두 기술이 동일한 기계에 공존합니다.
고하중 공압 응용 분야 및 공기 실린더의 확장 방법
표준 공기 실린더 보어 크기가 사용 가능한 시스템 압력에서 필요한 힘을 전달할 수 없는 경우 유압 장치로 전환하기 전에 여러 가지 설계 전략으로 공압 성능을 확장해야 합니다.
탠덤 실린더
로드와 동축으로 장착된 두 개의 공기 실린더 장치는 보어 크기를 늘리지 않고도 출력 힘을 증가시킵니다. 6bar에서 100mm 보어 실린더의 직렬 쌍은 대략적인 전달력을 제공합니다. 9.4kN — 단일 장치 출력의 거의 두 배 — 좁은 공간 공간을 위해 동일한 실린더 직경을 유지합니다. 전체 길이가 증가하고 이에 비례하여 공기 소비량이 늘어나는 것이 트레이드오프입니다.
공기-기름 강화기
는se hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50~200kN 소형 벤치마운트 구성.
기계적 연결을 통한 공압 실린더 승수
토글 메커니즘, 캠 팔로워 및 레버 연결 장치는 적용 지점에서 공기 실린더 출력을 기계적으로 증폭시킵니다. 6bar에서 50mm 보어 실린더로 구동되는 간단한 토글 클램프를 개발할 수 있습니다. 20kN을 초과하는 클램핑력 토글 형상이 사점에 접근할 때 이동이 끝날 때. 이 기술은 용접 설비 및 프레스 공구에 널리 사용됩니다.
더 큰 구멍의 표준 실린더
ISO 15552를 준수하는 실린더는 최대 320mm의 보어 크기로 제공됩니다. 6bar에서 320mm 보어 공기 실린더는 대략적인 압력을 전달합니다. 483kN 이론적 추력 — 작은 유압 실린더 영역에 접근합니다. 이러한 대구경 장치는 스트로크당 상당한 공기량을 소비하므로(320mm 보어의 300mm 스트로크는 사이클당 약 24리터의 자유 공기를 대체합니다), 이를 지정하기 전에 리시버 크기와 압축기 용량을 주의 깊게 검토해야 합니다.
특정 산업 환경을 위한 에어 실린더 선택
모든 공기 실린더 본체와 씰 재질이 모든 작동 환경에 적합한 것은 아닙니다. 가혹하거나 특수한 조건에 대해 잘못된 변형을 지정하면 나머지 공압 시스템이 얼마나 잘 설계되었는지에 관계없이 고장이 가속화됩니다.
- 음식과 음료: FDA 규격 씰 재질(실리콘 또는 EPDM)을 갖춘 스테인리스 스틸 본체 실린더, 외부 윤활 없음, 박테리아 축적을 방지하는 매끄러운 외부 프로파일. 세척 등급(IP67 또는 IP69K) 변형은 고압 물 및 화학 세척 주기를 견딜 수 있습니다.
- 고온 환경: 표준 NBR 씰은 80°C 이상에서는 작동하지 않습니다. 100°C 이상의 주조, 오븐 또는 공정에 가까운 응용 분야의 경우 200°C 등급의 불소탄성중합체(FKM/Viton) 씰을 지정하십시오. 주변 온도가 150°C 이상인 경우 고정 링과 엔드 캡을 보호하기 위해 실린더 본체의 외부 열 차폐 장치도 필요합니다.
- 부식성 대기: 무전해 니켈 도금 또는 경질 양극산화 처리된 알루미늄 본체는 가벼운 화학 물질 노출을 방지합니다. 해양, 해양 또는 화학 플랜트 환경에서 PTFE 라이닝 보어가 포함된 완전 스테인리스강 구조는 더 높은 무게와 가격으로 최고의 내식성을 제공합니다.
- ATEX/방폭 구역: 공압식 액츄에이터는 스파크가 발생하지 않기 때문에 위험 구역에서 전기 드라이브보다 본질적으로 안전합니다. 그러나 공기 실린더에 부착된 밸브 솔레노이드와 위치 센서는 적절한 ATEX 구역 등급을 충족해야 합니다. 실린더 본체 자체는 스파크가 발생하지 않는지 확인해야 합니다. 알루미늄은 일반적으로 허용되지만 주철은 구역 분류 요구 사항에 따라 확인해야 합니다.
- 클린룸 애플리케이션: ISO 클래스 5 이상의 클린룸에는 가스 배출이 없는 씰, 외부 윤활이 없고 진공 호환 재질을 갖춘 실린더가 필요합니다. 일부 반도체 및 평면 패널 디스플레이 제조업체는 금속 오염 위험을 제거하기 위해 전체가 플라스틱 몸체의 실린더를 사용합니다.
- 야외 및 건설 장비: 날씨에 노출되는 실린더에는 아연-니켈 또는 경질 크롬 로드 코팅, 먼지를 차단하기 위한 튼튼한 와이퍼 씰, 양극 처리되거나 도색된 본체가 필요합니다. 압력 사양은 극한의 온도를 고려해야 합니다. -30°C에서는 표준 윤활제가 두꺼워지고 씰 재료가 단단해지기 때문에 저온 그리스와 저온 등급 탄성중합체가 필요합니다.
일반적인 목적의 카탈로그 선택을 기본값으로 두는 대신 에어 실린더 사양을 실제 작동 환경에 맞추는 것이 숙련된 공압 시스템 엔지니어가 측정 가능한 가치를 추가하는 부분입니다. 올바른 변형의 증분 비용은 초기 현장 고장 후 거의 항상 계획되지 않은 교체 주기보다 적습니다.
공압 시스템의 핵심은 안정적이고 빠르며 비용 효율적입니다. 올바른 구성 요소 사양, 적절한 공기 품질, 올바른 크기 및 구조화된 유지 관리 접근 방식으로 설계했을 때. 공기 실린더는 여전히 가장 눈에 띄는 요소이지만 그 성능은 전적으로 실린더에 공급되는 압축 공기 시스템의 품질에 따라 달라집니다. 공기 준비 및 압력 관리에 투자하면 다운스트림 액추에이터가 설계에서 의도한 사이클 수명을 제공합니다.